新乡市万荣机械有限公司为您免费提供扁圆头铆钉,大直径环槽铆钉,短尾铆钉等相关信息发布和资讯展示,敬请关注!
咨询热线
18637349659
18637349659

铆接工位布置涉及空间、气源与物料摆放,提前核对现场情况,减少设备就位后的调整工作。
1、作业操作空间预留
先划定操作人员活动区域,设备放置位置周边预留手部操作、工件转运空间。工件在铆接过程需要摆放、翻转,狭小空间会增加操作难度,同时要预留工件进出通道,不能只按设备本体尺寸规划位置。
2、动力供给点位核验
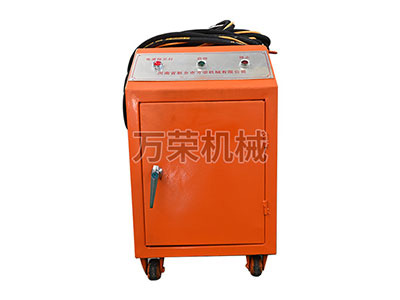
区分气动款与液压款临沂环槽铆钉机,确认现场对应动力接口。核对管线布设路径,管线尽量避开工件堆放、叉车通行区域,防止管线被挤压剐蹭。测算管线长度,减少多余管线盘绕。
3、工件摆放工装配套规划
根据日常加工工件的外形,准备简易定位工装。工件固定不稳,铆接过程位置偏移,会影响铆接成型状态。提前准备工装,设备到位后就可以直接开展试铆。
4、耗材存放区域划分
临沂环槽铆钉属于配套耗材,需要就近设置存放区域,保持干燥环境,避免临沂铆钉存放过程沾染油污、杂质。耗材分区摆放,不同规格分开归类,取用的时候减少查找时间。
很多工位改造问题,都源于前期只关注设备本身,忽略周边配套条件。逐项核对现场条件,临沂环槽铆钉机落地后,铆接作业可以稳定开展,减少后期工位改造的工作量。



 18637349659

 点击咨询
