新乡市万荣机械有限公司为您免费提供扁圆头铆钉,大直径环槽铆钉,短尾铆钉等相关信息发布和资讯展示,敬请关注!
咨询热线
18637349659
18637349659

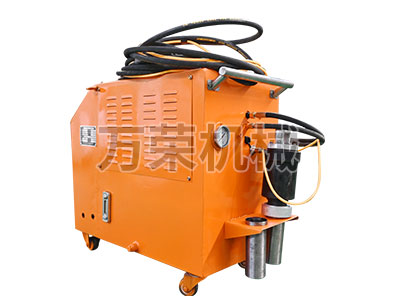
全自动临沂环槽铆钉机适配大批量连续装配场景,送料机构状态,决定整机能否持续稳定运行。
1. 送料轨道清理检查
投产之前,清理送料轨道内部的铁屑、粉尘。异物卡滞,会造成临沂铆钉卡料,出现送料中断。查看轨道有无变形,铆钉在轨道内部滑动顺畅,没有卡阻现象。
2. 铆钉物料投放测试
放入对应规格铆钉,开启单独送料模式,观察铆钉输送姿态。铆钉摆放姿态歪斜,会出现卡料、错送,需要微调轨道挡板、限位结构,保证每颗铆钉输送姿态统一。
3. 送料与铆接动作时序调试
调整送料、定位、铆接整套动作时序。送料到位之后,再执行铆接动作,避免动作时序错位,出现空铆、工件撞损。多轮空载循环,确认整套动作流程连贯。
4. 试样工件试生产
全部调试结束,放入试样工件做连续试生产,连续完成多组铆接。观察送料成功率、铆接成型效果,出现卡料、成型不良,再次微调机构参数,试生产状态稳定,再开启正式批量生产。
批量装配工况下,送料机构故障会直接造成产线停顿。投产前做好调试,全自动临沂环槽铆钉机可以适配连续的装配作业节奏。



 18637349659

 点击咨询
